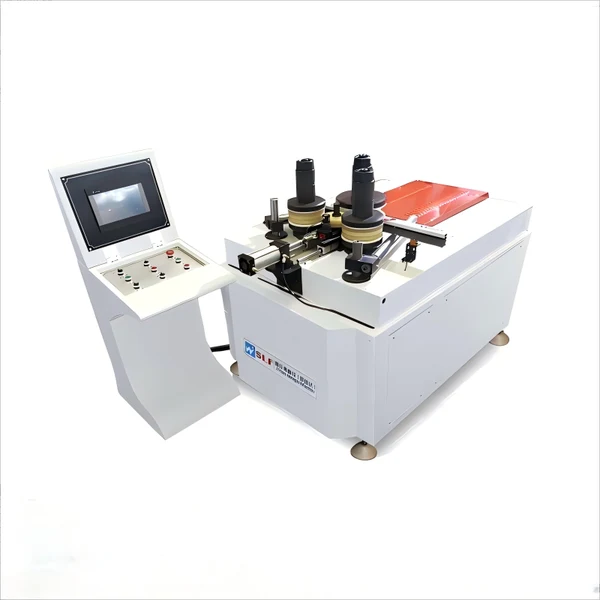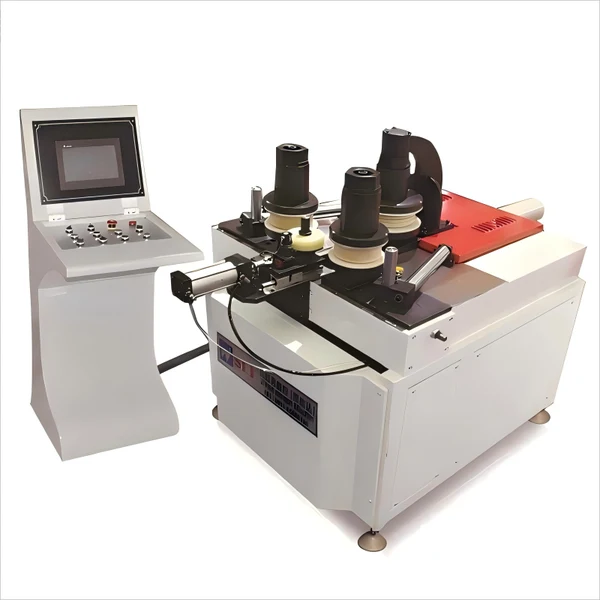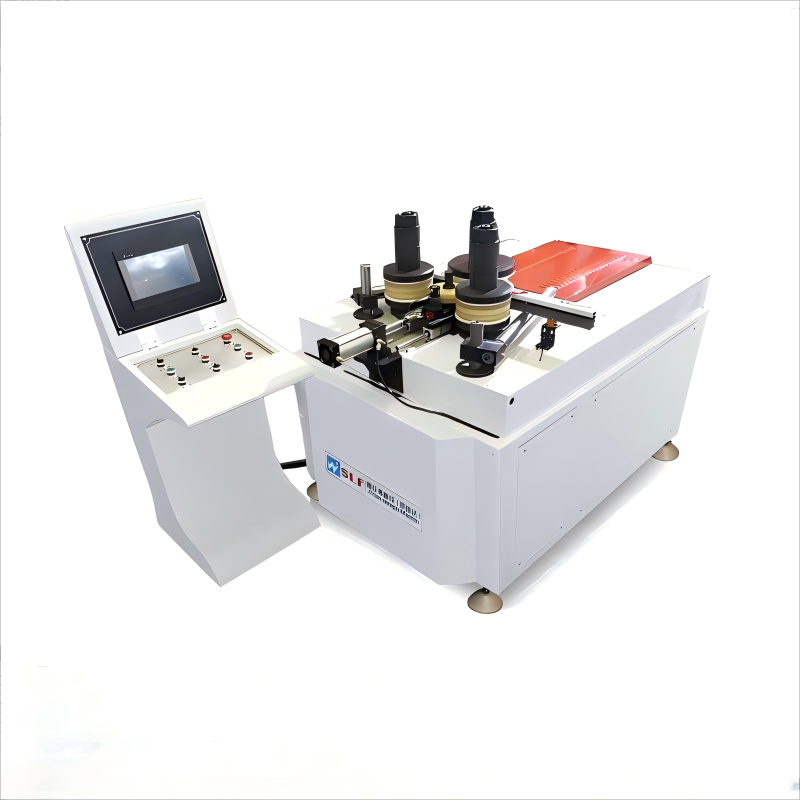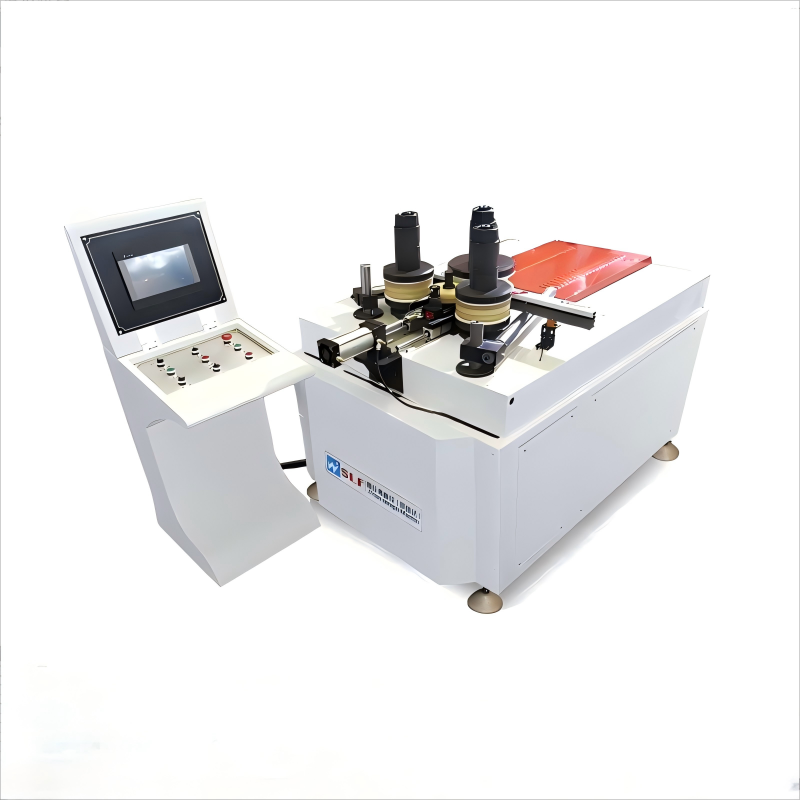

Станок для гибки профилей малых радиусов – надежный поставщик
2026-09-22
- Технические вызовы при гибке малых радиусов: почему стандартные решения не работают
- Конструкция и технологии: анатомия надежного станка
- Отраслевые решения: от лифтов до автомобилестроения
- Как выбрать надежного поставщика: критерии оценки E-A-T-U
- Экономическое обоснование инвестиций в ЧПУ-оборудование
- Заключение и следующий шаг
Технические вызовы при гибке малых радиусов: почему стандартные решения не работают
Главное за 30 секунд:
- Критичность точности: Гибка профилей с малым радиусом (менее 2D) требует компенсации пружинения материала на уровне микрон, иначе геометрия детали выходит за допуски ГОСТ и ISO.
- Роль ЧПУ и оснастки: Только станки с интеллектуальной симуляцией процесса и адаптивной системой контроля нагрузки способны предотвратить образование гофр и трещин в зоне деформации.
- Выбор поставщика: Надежность определяется не только ценой оборудования, но и наличием собственной инженерной базы для проектирования нестандартной оснастки, как это реализовано в практике ООО «Цзинань Салафу ЧПУ-оборудование».
В современном промышленном производстве, будь то изготовление каркасов безопасности для автомобильной отрасли или сложных фасадных конструкций, требования к геометрии металлопроката становятся все более жесткими. Инженеры часто сталкиваются с задачей формовки профиля по радиусу, который сопоставим с высотой самого сечения или даже меньше его. Это так называемая гибка малых радиусов. В отличие от стандартной арочной гибки, где радиус составляет 10–20 диаметров трубы, работа с малыми радиусами (R < 2D) переводит процесс из категории простой формовки в категорию высокоточного технологического искусства.
Основная проблема здесь — физика металла. При экстремальной деформации внешняя стенка профиля испытывает колоссальное растяжение, стремясь истончиться и разорваться, в то время как внутренняя стенка подвергается сжатию, что ведет к образованию складок (гофр). Стандартные роликовые гибочные станки, не оснащенные системами активной поддержки стенки и точного ЧПУ-контроля, в таких условиях дают брак в 40–60% случаев. Мы в нашей практике неоднократно видели, как попытки сэкономить на оборудовании приводили к остановке конвейера из-за несоответствия деталей чертежам.
Ключевым фактором успеха является не просто мощность гидравлики, а алгоритм управления деформацией. Современный станок для гибки профилей малых радиусов должен обладать возможностью предварительной цифровой симуляции процесса. Это позволяет рассчитать усилие прижима, скорость подачи и траекторию движения валков до того, как будет испорчена первая заготовка. Именно такой подход заложен в основу разработок ведущих производителей, включая компанию ООО «Цзинань Салафу ЧПУ-оборудование», которая с 2013 года специализируется на решении именно таких сложных инженерных задач, предлагая рынку не просто машины, а технологические ячейки.
Конструкция и технологии: анатомия надежного станка
Для обеспечения стабильного качества при гибке малых радиусов оборудование должно иметь ряд конструктивных особенностей, отсутствующих в бюджетных моделях общего назначения. Рассмотрим ключевые узлы, на которые должен обращать внимание главный инженер или закупщик при оценке технического предложения.
Система ЧПУ и интеллектуальный контроль
Сердцем современного профилегибочного станка является блок числового программного управления. Однако важно различать простые контроллеры, которые лишь задают положение валков, и сложные системы с обратной связью. В сегменте прецизионной гибки необходима система, способная в реальном времени мониторить нагрузку на приводы. Если сопротивление материала превышает расчетное, станок должен мгновенно корректировать параметры, чтобы избежать разрушения инструмента или детали.
Станки серии YH, разрабатываемые инженерами «Салафу», оснащены встроенной системой мониторинга, которая отслеживает параметры работы и состояние узлов. Это критически важно при работе с высокопрочными сталями или алюминиевыми сплавами, где предел текучести может варьироваться от партии к партии. Возможность свободного переключения между ручным и ЧПУ-управлением позволяет оператору быстро адаптироваться под текущие задачи, например, при изготовлении единичных прототипов или серийном выпуске.
Жесткость станины и точность валков
При гибке малых радиусов возникают огромные боковые усилия. Если станина станка недостаточно жесткая, происходит микро-смещение осей валков, что приводит к винтообразному искривлению профиля («вертолету»). Качественное оборудование изготавливается из цельносварных конструкций, прошедших термообработку для снятия внутренних напряжений.
Валки должны быть изготовлены из легированных инструментальных сталей с закалкой токами высокой частоты (ТВЧ) рабочей поверхности. Твердость поверхности валков должна составлять не менее 58–60 HRC. Это обеспечивает износостойкость и сохранение геометрии инструмента даже после тысяч циклов гибки абразивных материалов, таких как нержавеющая сталь.
Специализированная оснастка и поддержка стенки
Самый важный элемент, который отличает профессиональный станок от любительского, — это наличие системы внутренней поддержки профиля (дорнов или наполнителей) и внешних прижимных устройств. Без внутренней поддержки тонкостенная труба при малом радиусе неизбежно сплющится. Конструкция оснастки должна точно повторять внутренний контур профиля, оставляя минимальные зазоры (не более 0.1–0.2 мм).
Компания ООО «Цзинань Салафу ЧПУ-оборудование» обладает собственной системой проектирования оснастки. Это означает, что клиент получает не универсальный, «примерно подходящий» инструмент, а адаптированное решение под конкретные типоразмеры и материалы. Например, для модели YH202, предназначенной для анкерных каналов Halfen, или YH304 для автомобильных балок безопасности, геометрия валков рассчитывается индивидуально с учетом специфики материала и требуемого радиуса.
Отраслевые решения: от лифтов до автомобилестроения
Универсальность часто является врагом качества. Станок, который пытается делать всё, обычно делает ничего хорошо. Поэтому ведущие производители сегментируют свои линейки под конкретные индустриальные задачи. Давайте рассмотрим, как специфика отрасли влияет на выбор оборудования, используя примеры из портфолио компании «Салафу».
| Отрасль / Применение | Рекомендуемая модель | Ключевые технические требования | Типичные проблемы без спец. оснастки |
|---|---|---|---|
| Автомобилестроение (Балки безопасности, каркасы) |
YH304 | Высокая повторяемость (±0.1 мм), работа с высокопрочными сталями, минимальное пружинение. | Трещины на внешнем радиусе, недопустимое изменение толщины стенки. |
| Лифтовое оборудование и эскалаторы (Поручни, направляющие) |
YH203 | Идеальная гладкость поверхности (отсутствие следов от валков), сложный профиль сечения. | Царапины на видимых поверхностях, нарушение геометрии сопряжения с роликами. |
| Строительные фасады (Алюминиевые профили, стойки) |
YH303 | Работа с хрупкими алюминиевыми сплавами, большие габариты деталей. | Гофрообразование на внутренней стороне изгиба, потеря плоскостности. |
| Производство мебели и декора (Зеркальные рамы, фоторамы) |
YG103 / YG102 | Эстетическое качество, работа с тонкостенными и декоративными профилями. | Деформация декоративного покрытия, неточность углов стыковки. |
Рассмотрим реальный кейс. Один из наших партнеров в сфере производства лифтового оборудования ранее использовал станок общего назначения для гибки поручней эскалатора. Профиль имел сложную форму и полированную поверхность. Из-за отсутствия точной настройки прижимных роликов и несовершенства ЧПУ, брак достигал 15%. Каждая бракованная деталь означала потерю дорогостоящего материала и времени на переналадку. После внедрения специализированной модели YH203 от «Салафу», оснащенной системой мягкой фиксации и прецизионным ЧПУ, уровень брака снизился до 0.5%. Экономия только на материале окупила модернизацию парка за 8 месяцев.
Другой пример — производство анкерных каналов (модель YH202). Здесь критична точность шага гибки и отсутствие скручивания профиля относительно оси. Обычные станки не могут гарантировать соосность отверстий после гибки, что делает невозможным монтаж канала на стройплощадке. Специализированное решение с фиксацией профиля в нескольких плоскостях решает эту проблему кардинально.
Как выбрать надежного поставщика: критерии оценки E-A-T-U
На рынке Китая и Азии сотни производителей предлагают станки для гибки профилей. Однако цена часто является отражением скрытых компромиссов в качестве компонентов, точности сборки и послепродажной поддержке. Для российского покупателя, ориентированного на долгосрочное сотрудничество, важны следующие факторы доверия (Trustworthiness) и экспертности (Expertise).
1. Наличие собственного R&D центра и история бренда
Избегайте компаний-перекупщиков, которые не имеют своего инженерного отдела. Надежный поставщик, такой как ООО «Цзинань Салафу ЧПУ-оборудование» (ранее известный как бренд «Синьда Машины»), имеет историю самостоятельных разработок с 2003 года. Более десяти лет непрерывного совершенствования технологии позволили компании накопить базу данных по поведению различных материалов при гибке. Это знание невозможно купить готовым — оно нарабатывается годами испытаний.
2. Система контроля качества и сертификация
Оборудование, поставляемое в РФ и страны ЕАЭС, должно соответствовать строгим стандартам безопасности. Проверьте наличие сертификатов ТР ТС 010/2011 «О безопасности машин и оборудования» и ЕАС. В производственной базе «Салафу» каждая единица техники проходит многоступенчатый контроль: от входного тестирования гидравлических компонентов и электроники до финальной проверки точности гибки под нагрузкой. Показатель качества продукции на выходе составляет 100%, что подтверждается актами испытаний.
3. Инженерная поддержка, а не просто «продажа коробки»
Самая большая боль покупателей импортного оборудования — отсутствие помощи в наладке. Философия «Салафу» строится на принципе полной ответственности на всех этапах. Это включает:
- Предпродажную консультацию и подбор оптимальной модели под ваши чертежи.
- Проектирование и изготовление индивидуальной оснастки.
- Пусконаладочные работы (удаленно или с выездом специалиста).
- Обучение персонала оператора и технолога.
- Техническую поддержку в течение всего жизненного цикла оборудования.
География поставок компании охватывает более 10 стран Европы, Азии и СНГ, что говорит о способности логистической службы решать сложные таможенные и транспортные задачи без задержек.
4. Прозрачность технических характеристик
Надежный поставщик всегда предоставляет полный технический паспорт. Обратите внимание на такие параметры, как максимальное усилие изгиба (кН), диаметр валков, расстояние между центрами валков и мощность главного привода. Сравните эти данные с вашими требованиями. Например, для гибки крупных стальных профилей (модель YH405) требуется значительно большее усилие и жесткость станины, чем для пластиковых профилей (YH305/YH407). Использование станка для пластика на стальных профилях приведет к поломке редуктора в первый же день.
Экономическое обоснование инвестиций в ЧПУ-оборудование
Многие руководители производств задаются вопросом: стоит ли переплачивать за ЧПУ и интеллектуальные системы защиты? Ответ кроется в расчете совокупной стоимости владения (TCO).
Во-первых, снижение материалоемкости. Точная симуляция и контроль процесса гибки позволяют минимизировать длину прямых концов (технологических припусков), которые обычно уходят в отход. На больших сериях это экономит тонны металла в год.
Во-вторых, сокращение времени на переналадку. Благодаря эргономичному управлению и возможности сохранения программ в памяти ЧПУ, переход с одного типа изделия на другой занимает минуты, а не часы. Оператору не нужно вручную вымерять положение валков штангенциркулем — система сама выставит их в нужную позицию.
В-третьих, безопасность и сохранность оборудования. Интеллектуальная система защиты от перегрузки, реализованная в станках «Салафу», предотвращает аварийные ситуации. Если оператор ошибся с выбором материала или программы, станок остановится до того, как произойдет разрушение дорогостоящих валков или двигателя. Стоимость замены одного комплекта валков часто сопоставима со стоимостью самой системы защиты.
Важно отметить ограничение: даже самое современное оборудование требует квалифицированного обслуживания. Регулярная замена гидравлического масла, проверка натяжения ремней и калибровка датчиков — обязательные процедуры. Компания предоставляет подробные инструкции и рекомендации по ТО, что продлевает срок службы станка до 15–20 лет.
Заключение и следующий шаг
Выбор станка для гибки профилей малых радиусов — это стратегическое решение, влияющее на конкурентоспособность вашего производства. Рынок предлагает множество вариантов, но лишь немногие поставщики сочетают в себе технологическую глубину, качество исполнения и сервисную ответственность. ООО «Цзинань Салафу ЧПУ-оборудование» демонстрирует пример такого партнерства, предлагая российские промышленные стандарты качества в сочетании с эффективностью китайского производства.
Не рискуйте качеством своей продукции, доверяя её непроверенному оборудованию. Инвестиции в правильный станок окупаются за счет снижения брака, повышения производительности и расширения номенклатуры выпускаемых изделий.
Готовы обсудить вашу задачу? Наши инженеры готовы провести бесплатный анализ ваших чертежей и предложить оптимальную модель станка и оснастки.