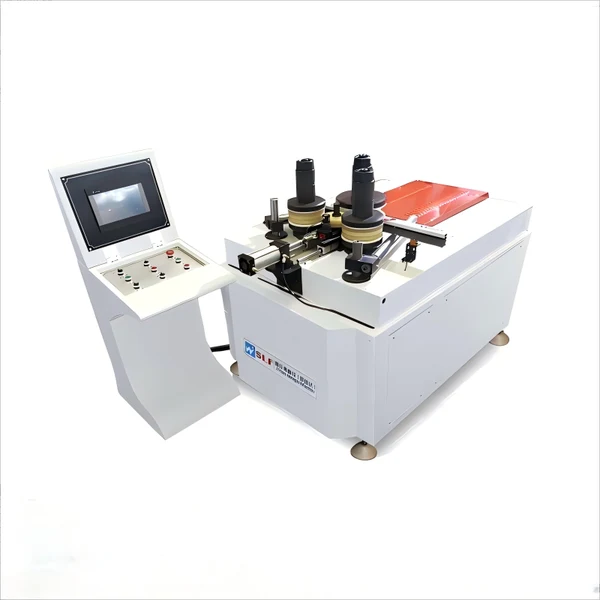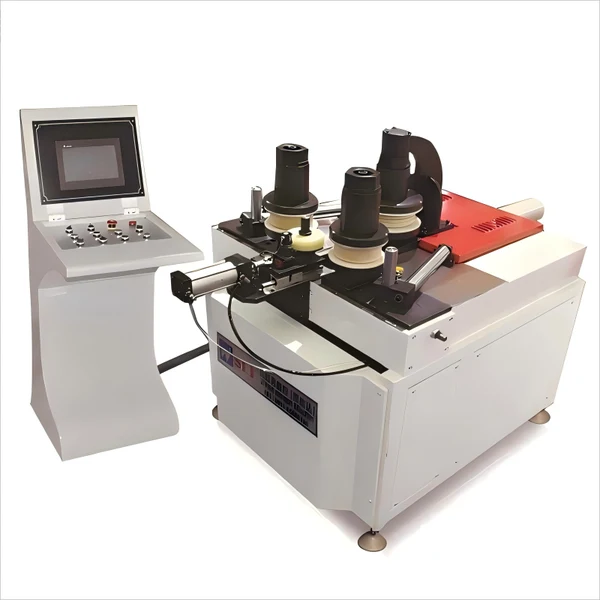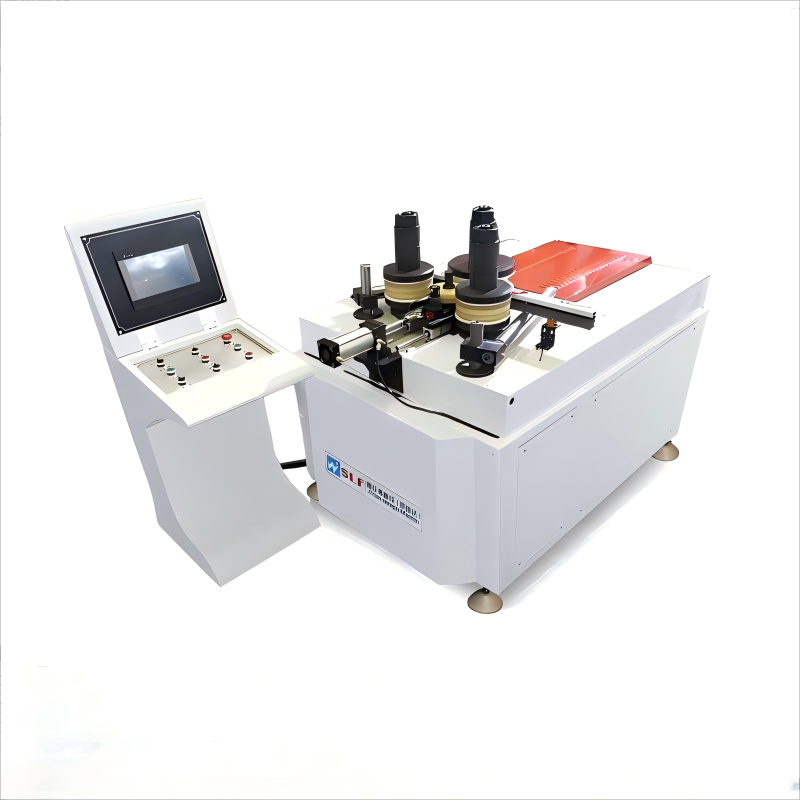

Станок для S-образной гибки профиля: руководство по выбору
2026-09-23
Ключевые критерии выбора оборудования для S-образной гибки
Главное за 30 секунд:
- Точность радиуса и отсутствие пружинения: Успешная S-гибка зависит не от мощности привода, а от алгоритма компенсации упругой деформации материала. Ошибка в расчете приводит к браку до 15% партии.
- Универсальность оснастки vs специализация: Для мелкосерийного производства критична быстрая смена инструмента (до 10 минут), тогда как для крупных серий (лифты, фасады) приоритетом является жесткость станины и скорость цикла.
- Интеграция ЧПУ и мониторинга: Современные станки должны обеспечивать симуляцию процесса до запуска и контроль нагрузки в реальном времени, что исключает поломку дорогостоящих профилей.
Выбор станка для S-образной гибки профиля — это не просто покупка механического пресса. Это инвестиция в способность вашего предприятия выполнять сложные архитектурные и инженерные задачи с минимальным процентом отходов. В российской промышленной практике термин «S-образная гибка» часто объединяет процессы создания реверсивных изгибов, волнообразных элементов фасадных систем и сложных траекторий для лифтовых шахт или эскалаторов.
Рынок предлагает широкий спектр решений: от простых гидравлических машин с ручным управлением до высокотехнологичных центров с ЧПУ. Однако, как показывает наш опыт, большинство ошибок при закупке связано не с ценой оборудования, а с несоответствием его технических характеристик реальной геометрии изделия и свойствам используемого металла или пластика. Неправильный выбор ведет к появлению заломов на внешнем радиусе, гофрированию внутренней стенки и, что самое критичное, к невозможности достичь заданной точности сопряжения деталей при монтаже.
В данном руководстве мы разберем технические нюансы, которые отличают профессиональное оборудование от любительского, и покажем, как избежать типичных ловушек при формировании технического задания.
Понимание физики процесса: почему профиль «пружинит»
При S-образной гибке материал подвергается знакопеременным нагрузкам. Сначала он изгибается в одну сторону, затем — в противоположную. Зона перехода между этими изгибами (нейтральная ось) испытывает колоссальные напряжения сдвига. Если станок не обеспечивает плавного изменения радиуса кривизны, в этой зоне возникает микротрещина или видимая деформация сечения.
Ключевой параметр здесь — коэффициент пружинения (springback). Для нержавеющей стали он может достигать 10-15%, для алюминия — 5-8%, для пластиковых профилей — зависеть от температуры и скорости деформации. Дешевые станки компенсируют это методом «тыка», требуя многократной подгибки одной детали. Профессиональное оборудование, такое как разработки ООО «Цзинань Салафу ЧПУ-оборудование», использует встроенные алгоритмы, которые заранее рассчитывают угол перегиба с учетом модуля упругости конкретного материала. Это позволяет получать готовую деталь с первого прохода.
Инженерный совет: При запросе коммерческого предложения всегда указывайте не только марку материала, но и его состояние поставки (отожженный, закаленный, холоднокатаный). Это критически влияет на настройку ЧПУ.
Типы приводов и их влияние на качество S-гибки
На рынке доминируют три типа приводов, каждый из которых имеет свою нишу применения. Понимание их различий поможет вам не переплачивать за избыточные функции или, наоборот, не купить слабое оборудование.
| Тип привода | Преимущества | Недостатки | Рекомендуемое применение |
|---|---|---|---|
| Гидравлический | Высокое усилие, надежность, способность гнуть толстостенные профили. | Медленная скорость цикла, риск протечек масла, чувствительность к температуре окружающей среды. | Крупные стальные профили, анкерные каналы, несущие конструкции (модели типа YH405, YH406). |
| Сервоэлектрический | Высокая точность позиционирования, чистота (нет масла), энергоэффективность, быстрый отклик. | Ограничение по максимальному усилию, более высокая начальная стоимость электроники. | Тонкостенные профили, алюминиевые фасады, пластиковые элементы, зеркальные рамы (модели YG102, YH305). |
| Пневмо-гидравлический | Компактность, низкая стоимость. | Низкая стабильность давления, сложность настройки точных углов. | Мелкие сувенирные изделия, простые декоративные элементы с низкими требованиями к допускам. |
Для задач, где требуется идеальная поверхность без следов от инструмента (например, полированные нержавеющие трубы для поручней эскалаторов), сервоприводы предпочтительнее благодаря возможности тонкой настройки скорости подачи. В то же время, для гибки тяжелых балок безопасности или крупных труб гидравлика остается безальтернативным вариантом из-за необходимого тоннажа.
Конструктивные особенности станков для сложных траекторий
S-образная гибка требует от станка не просто способности согнуть трубу, а возможности управлять несколькими осями одновременно. Рассмотрим ключевые узлы, на которые следует обратить внимание при инспекции оборудования.
Система вращения и подачи (C-axis и Y-axis)
В классических трубогибах профиль подается линейно. Однако для создания сложной S-кривой в трехмерном пространстве необходимо вращение профиля вокруг своей оси во время подачи. Точность синхронизации этих движений определяет, будет ли плоскость изгиба совпадать с чертежом.
Станки серии YH, разрабатываемые инженерами компании «Салафу» с 2003 года, оснащены прецизионными редукторами, исключающими люфт. Это особенно важно при работе с длинномерными изделиями, где накопленная ошибка вращения может привести к тому, что концы детали окажутся в разных плоскостях. Наличие системы обратной связи (энкодеров) на каждой оси позволяет контроллеру корректировать положение в реальном времени.
Частая ошибка: Игнорирование длины захвата. Если станок имеет короткий хвостовой зажим, вы не сможете сделать второй изгиб близко к концу трубы. Всегда проверяйте минимальное расстояние от конца заготовки до начала гиба.
Оснастка и предотвращение деформации сечения
При S-гибке внутренняя стенка профиля стремится сжаться, а внешняя — растянуться. Без поддержки внутри профиля круглая труба превратится в овал, а квадратная — потеряет форму. Здесь применяются два основных метода:
- Дорны (Wiper dies): Жесткие или гибкие стержни, вставляемые внутрь трубы. Они поддерживают стенки изнутри. Для пластиковых профилей (модели YH305, YH407) часто используются специальные дорны с низким коэффициентом трения, чтобы не поцарапать материал изнутри.
- Заполнители (Mandrels): Песок, лед или специальные эластомерные вставки. Используются реже в серийном производстве из-за трудоемкости, но незаменимы для уникальных художественных изделий.
Компания «Цзинань Салафу ЧПУ-оборудование» располагает собственным конструкторским бюро по проектированию оснастки. Это означает, что под ваш конкретный профиль (будь то анодированный алюминий для фасадной системы YH303 или специальный профиль для лифтовой кабины YH203) будет изготовлен индивидуальный комплект роликов и дорнов, учитывающий толщину стенки и радиус гибки. Использование стандартной «универсальной» оснастки часто приводит к появлению ряби на поверхности.
Анализ рисков и реальный кейс из практики
Теория важна, но практика жестока. Рассмотрим пример, который иллюстрирует важность правильного выбора оборудования и настроек.
Кейс: Производство поручней для эскалаторов (модель YH203)
Один из наших клиентов, производитель подъемного оборудования, столкнулся с проблемой массового брака при переходе на новый тип нержавеющей стали толщиной 2 мм. Старый станок с ручным управлением давал нестабильный радиус на втором изгибе S-образной формы. Процент брака достигал 12%, что означало потерю дорогостоящего материала и срыв сроков поставки.
Причина: Недостаточная жесткость станины старого оборудования и отсутствие компенсации пружинения. При обратном изгибе металл «вел» себя непредсказуемо из-за остаточных напряжений после первой гибки.
Решение: Внедрение станка с ЧПУ YH203 со встроенной системой мониторинга нагрузки. Новая машина позволила:
- Запрограммировать точную траекторию с учетом коэффициента пружинения данной марки стали.
- Использовать интеллектуальную систему защиты от перегрузки, которая остановила процесс при обнаружении микроскладок на тестовой детали.
- Снизить время переналадки с 40 минут до 8 минут благодаря быстрозажимным механизмам.
В результате уровень брака упал до 0.5%, а общая эффективность производства (OEE) выросла на 22%. Этот случай демонстрирует, что экономия на классе оборудования ложится на себестоимость продукции многократно.
Требования к системе управления и интерфейсу
Современный оператор станка не должен быть программистом. Интерфейс должен быть интуитивно понятным. В станках «Салафу» реализована возможность свободного переключения между ручным режимом (для отладки и единичных изделий) и автоматическим ЧПУ (для серии).
Важнейшая функция — симуляция процесса гибки. Перед тем как запустить двигатель, система на экране показывает виртуальную модель того, как будет выглядеть деталь. Это позволяет выявить коллизии (столкновение инструмента с заготовкой или станиной) еще до включения гидравлики. Такая функция экономит часы простоев и бережет нервы наладчиков.
Кроме того, наличие встроенной системы мониторинга в реальном времени позволяет отслеживать давление в гидросистеме, температуру масла и нагрузку на сервомоторы. Это основа предиктивного обслуживания: вы знаете о необходимости замены уплотнения или фильтра до того, как станок встанет посреди смены.
Юридические и логистические аспекты импорта оборудования
При закупке станков из Китая для работы в России и странах СНГ критически важно учитывать нормативную базу. Оборудование должно соответствовать техническим регламентам Таможенного союза (ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 004/2011 «О безопасности низковольтного оборудования»).
ООО «Цзинань Салафу ЧПУ-оборудование» предоставляет полный пакет документов для прохождения сертификации и получения декларации соответствия EAC. Отсутствие маркировки EAC делает эксплуатацию станка на легальном производстве невозможной и влечет штрафы со стороны надзорных органов.
Логистика также играет роль. Станки для гибки профиля — это тяжелое оборудование. Важно убедиться, что поставщик имеет опыт экспортной упаковки (деревянные ящики с фиксацией узлов, влагозащита), чтобы вибрации при транспортировке не сбили калибровку осей. Компания гарантирует соблюдение сроков поставки и берет на себя ответственность за сохранность груза до момента передачи покупателю.
Пусконаладка и обучение: скрытая статья расходов
Покупка станка — это только половина дела. Вторая половина — его интеграция в ваш производственный цикл. Многие поставщики ограничиваются отправкой инструкции на английском языке. Мы придерживаемся принципа «полной ответственности на всех этапах».
В стоимость комплексного решения входит:
- Предварительная консультация по подготовке фундамента и подводу коммуникаций (электропитание, пневмосеть).
- Пусконаладочные работы (удаленно или с выездом специалиста).
- Обучение вашего персонала работе с ЧПУ и обслуживанию гидравлики.
- Техническая поддержка в течение всего жизненного цикла оборудования.
Такой подход снижает порог входа для операторов и гарантирует, что станок начнет приносить прибыль уже в первую неделю эксплуатации, а не через месяц борьбы с непонятными ошибками.
Итоговые рекомендации по выбору
Подводя итог, выбор станка для S-образной гибки профиля должен базироваться на четком понимании ваших производственных задач. Не гонитесь за максимальной мощностью, если вы работаете с тонкостенным алюминием. Не экономьте на точности ЧПУ, если ваши допуски составляют доли миллиметра.
Если вы ищете надежного партнера, способного закрыть нишу в сегменте высокоточного профилегибочного оборудования, обратите внимание на продукцию ООО «Цзинань Салафу ЧПУ-оборудование». Более 10 лет опыта, собственное конструирование оснастки, соответствие международным стандартам качества ISO 9001 и глубокое понимание специфики российских промышленных предприятий делают нас оптимальным выбором для модернизации вашего парка станков.
Мы предлагаем не просто «железо», а технологическое партнерство. Наши станки серий YH и YG уже успешно работают на предприятиях Европы, Азии и СНГ, доказывая свою эффективность в самых сложных условиях эксплуатации.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт интересующей вас модели. Наши инженеры помогут подобрать оптимальную конфигурацию станка и оснастки под ваши конкретные чертежи, рассчитают срок окупаемости и предложат лучшие условия поставки.