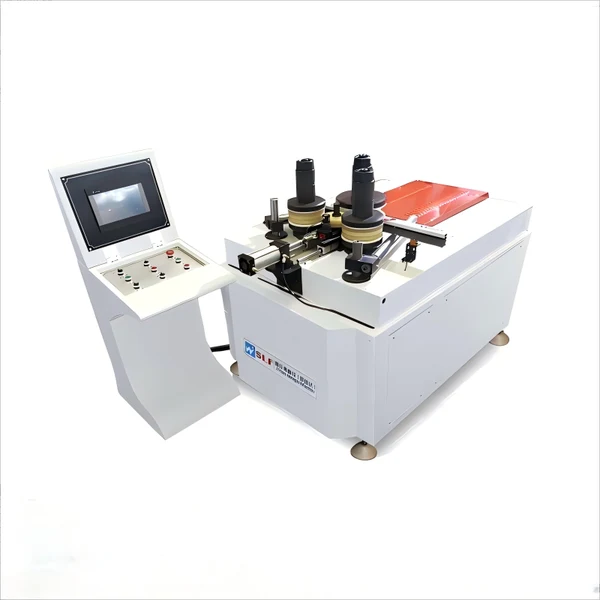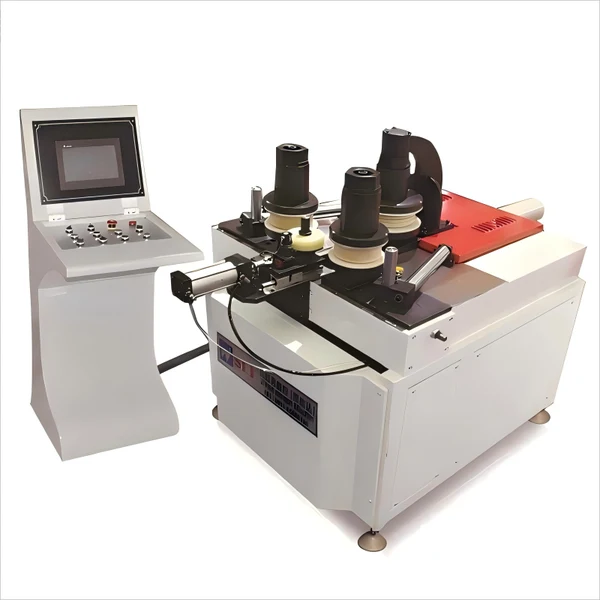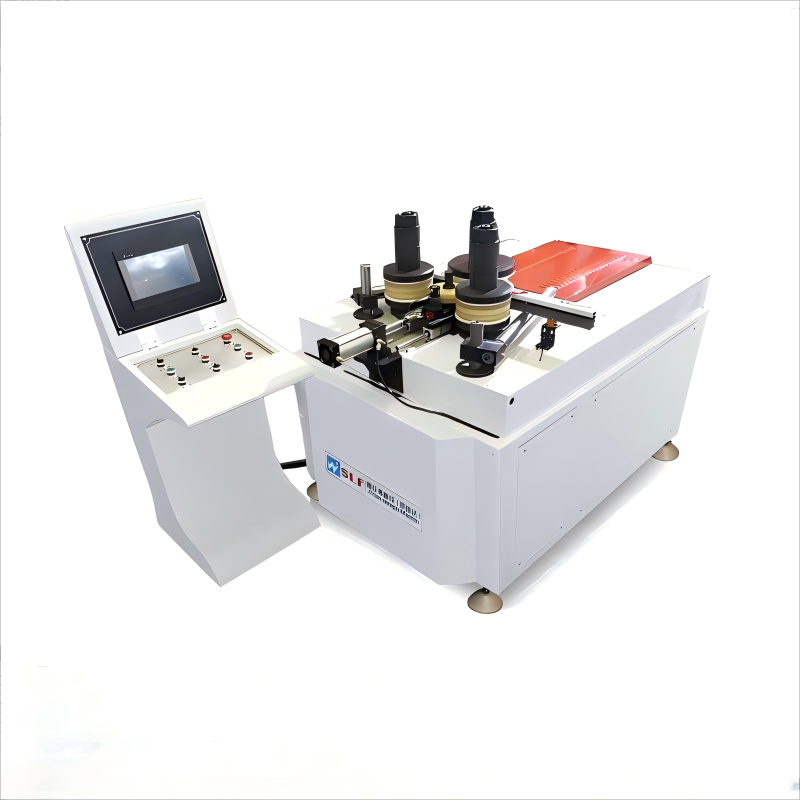

Станок, позволяющий изгибать профиль в S-образную форму
2026-09-27
- Технологические вызовы при формировании S-образной геометрии профиля
- Конструктивные особенности станков для сложной траекторной гибки
- Отраслевые применения и специфика задач
- Критерии выбора оборудования: избегаем типичных ошибок
- Экономическое обоснование внедрения ЧПУ-станков
- Заключение и рекомендации по интеграции
Технологические вызовы при формировании S-образной геометрии профиля
Главное за 30 секунд:
- Сложность процесса: Гибка профиля в S-образную форму требует прецизионного контроля радиусов изгиба и компенсации пружинения материала, что недостижимо на универсальных ручных станках.
- Решение с ЧПУ: Использование станков с числовым программным управлением (ЧПУ) позволяет программировать сложные траектории, минимизируя брак и обеспечивая повторяемость деталей с точностью до ±0.5 мм.
- Выбор поставщика: Ключевыми факторами успеха являются наличие собственной инженерной базы для расчета оснастки, поддержка форматов CAD/CAM и соответствие оборудования стандартам ТР ТС/ГОСТ.
Формирование сложных пространственных конструкций, в частности S-образных элементов, является одной из наиболее трудоемких задач в современной металлообработке. В отличие от стандартной дуговой гибки, где радиус остается постоянным, S-образный профиль предполагает наличие как минимум двух точек перегиба с противоположными векторами направления. Это создает критические нагрузки на материал, приводя к неравномерному распределению напряжений в стенках профиля.
Инженеры часто сталкиваются с проблемой так называемого «эффекта памяти металла» или пружинения. При попытке согнуть профиль в обратном направлении после первичного изгиба, внутренняя структура металла сопротивляется деформации. Если оборудование не обладает достаточной жесткостью и точностью позиционирования валков, результат предсказуем: геометрия детали искажается, появляются заломы на внешнем радиусе и гофрирование на внутреннем. Для архитекторов и конструкторов, проектирующих фасадные системы, лестничные ограждения или элементы промышленного дизайна, такие дефекты недопустимы.
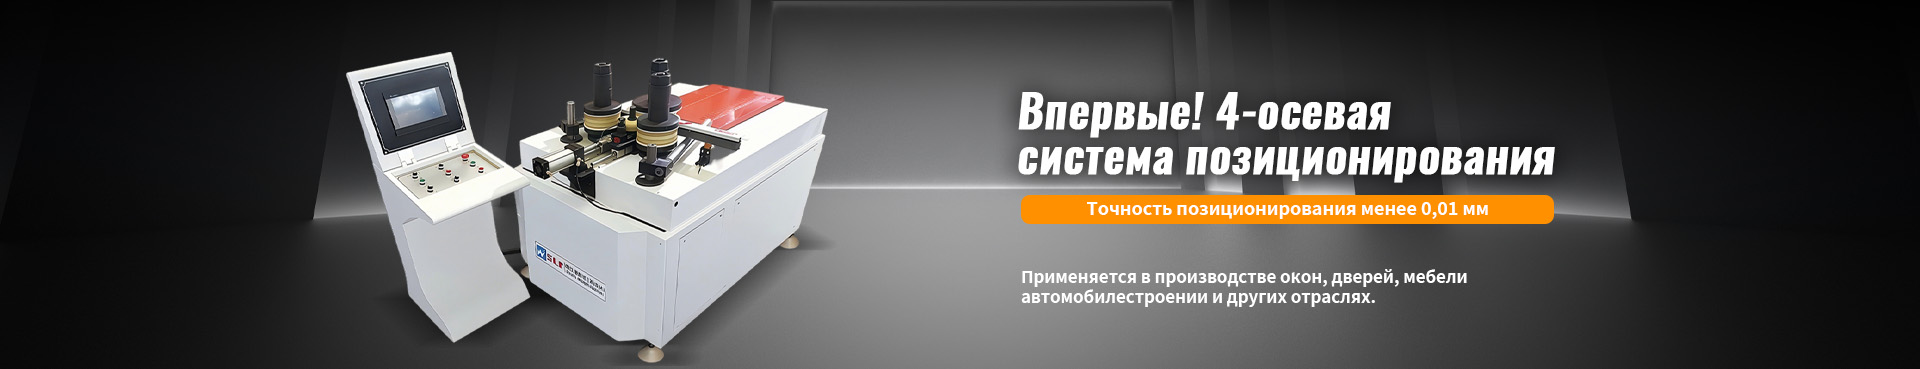
Именно здесь на первый план выходит специализированное оборудование. Станок, позволяющий изгибать профиль в S-образную форму, должен обладать не просто механической силой, но интеллектуальной системой управления, способной рассчитывать компенсацию упругой деформации в реальном времени. Традиционные трехвалковые машины здесь бессильны, так как они не обеспечивают фиксацию начальной точки второго изгиба с необходимой точностью. Решение лежит в плоскости многоосевых систем с ЧПУ, где каждый валок управляется независимо сервоприводами.
Конструктивные особенности станков для сложной траекторной гибки
Для успешной реализации S-образной гибки станок должен сочетать в себе высокую кинематическую гибкость и жесткую станину. Рассмотрим ключевые узлы, определяющие качество конечного продукта.
Система привода и управление валками
Сердцем любого профилегибочного станка является система приведения валков в движение. В машинах старого поколения использовались гидравлические системы, которые, несмотря на высокую мощность, страдали от нестабильности давления и температурных дрейфов. Современные решения, такие как линейка оборудования от ООО «Цзинань Салафу ЧПУ-оборудование», используют гибридные или полностью электрические сервоприводы.
Электрический привод обеспечивает мгновенный отклик и возможность точного позиционирования каждого валка по отдельной оси. Это критически важно для S-образной гибки: после формирования первой дуги станок должен точно остановить профиль, изменить направление вращения валков и начать формирование второй дуги с зеркальной симметрией. Любая задержка или проскальзывание приводит к смещению точки перегиба, что делает деталь бракованной.
Алгоритмы компенсации пружинения
Программное обеспечение станка играет роль не меньшую, чем механика. Продвинутые контроллеры используют базы данных свойств материалов (сталь, алюминий, нержавейка, пластик) для предварительного расчета угла перегиба. Алгоритм учитывает модуль упругости материала и его толщину, автоматически внося коррективы в траекторию движения валков.
На практике это означает, что оператор задает желаемую геометрию в интерфейсе, а станок сам определяет, насколько нужно «перегнуть» профиль, чтобы после снятия нагрузки он принял идеальную S-форму. В нашей практике встречались случаи, когда отсутствие такой функции на дешевых аналогах приводило к увеличению расхода материала на 15–20% из-за необходимости ручной доводки каждой детали.
Жесткость станины и направляющих
При обратной гибке возникают значительные боковые нагрузки. Если станина станка выполнена из легкого сплава или имеет недостаточное ребро жесткости, происходит микродеформация самой машины. Это приводит к тому, что левая и правая части S-образного элемента оказываются несимметричными. Промышленные станки серии YH, разрабатываемые с 2003 года, изготавливаются из высокопрочной стали с последующей термообработкой сварных швов, что гарантирует стабильность геометрии даже при работе с толстостенными профилями.
Инженерный совет: При выборе оборудования обращайте внимание на массу станка и тип направляющих. Наличие линейных направляющих HIWIN или аналогов премиум-класса является индикатором того, что станок способен выдерживать высокие радиальные нагрузки без люфтов.
Отраслевые применения и специфика задач
Потребность в S-образных и волнообразных профилях присутствует в самых разных секторах промышленности. Понимание специфики каждой отрасли помогает правильно подобрать модель станка и оснастку.
Архитектура и фасадные системы
Современная архитектура все чаще отказывается от прямых линий в пользу бионических форм. Волнообразные алюминиевые композитные панели, S-образные элементы для навесных фасадов и декоративные решетки требуют идеальной поверхности без следов от валков. Для этих задач используются станки с полированными валками из закаленной стали, часто с тефлоновым или полимерным покрытием, предотвращающим царапины.
Модель YH303, например, оптимизирована именно для фасадных конструкций среднего размера. Она позволяет работать с широким спектром алюминиевых профилей, обеспечивая плавность изгиба, необходимую для визуального восприятия здания как единого монолитного объекта.
Лифтостроение и эскалаторы
В лифтовой отрасли S-образные элементы встречаются в конструкции поручней эскалаторов и декоративных накладок шахт. Здесь требования смещаются с эстетики на функциональность и безопасность. Поручень должен иметь строго определенный радиус на входах и выходах, чтобы обеспечить комфорт и безопасность пассажиров. Любое отклонение от чертежа может привести к заклиниванию механизма или травмам.
Станок YH203, специализирующийся на гибке эскалаторных поручней и лифтовых комплектующих, оснащен системами контроля натяжения, которые предотвращают растяжение или сжатие профиля в зоне гибки. Это сохраняет исходное сечение профиля, что критично для стыковки с другими элементами конструкции.
Автомобилестроение и транспорт
Производство автомобильных балок безопасности и элементов каркаса кузова также требует сложной гибки. Хотя здесь чаще встречаются U-образные формы, элементы крепления и усилители часто имеют S-образные изгибы для обхода других узлов автомобиля. Высокая прочность стали (до 1200 МПа) требует от станка огромного усилия прессования.
Модель YH304 разработана специально для таких тяжелых условий. Ее усиленная кинематика позволяет гнуть высокопрочные стали без образования трещин в зонах максимального напряжения. Опыт показывает, что использование универсальных станков для таких задач приводит к быстрому износу подшипниковых узлов и потере точности уже через 6–8 месяцев интенсивной эксплуатации.
| Модель станка | Основное применение | Тип профиля | Ключевая особенность |
|---|---|---|---|
| YH304 | Автопром, силовые конструкции | Высокопрочная сталь | Усиленное усилие гибки, работа с толщинами до 4 мм |
| YH303 | Фасады, архитектурный декор | Алюминий, композиты | Высокая чистота поверхности, отсутствие маркировки валков |
| YH203 | Лифты, эскалаторы | Полый профиль, трубы | Точное сохранение сечения, контроль натяжения |
| YH305 / YH407 | Светотехника, ПВХ конструкции | Пластик, мягкие сплавы | Низкое давление, предотвращение сплющивания |
| YH202 | Строительные анкеры (Halfen) | Специальный анкерный канал | Работа с несимметричными профилями |
Критерии выбора оборудования: избегаем типичных ошибок
Закупка станка для сложной гибки — это инвестиция на 5–10 лет. Ошибка в выборе модели может стоить предприятию миллионов рублей в виде простоев и брака. На основе анализа более чем 100 проектов по оснащению производств, мы выделили главные критерии, на которые следует опираться техническим директорам и закупщикам.
1. Универсальность против специализации
Частая ошибка — попытка купить один «универсальный» станок для всех задач. На практике станок, который хорошо гнет тонкий алюминий, плохо справляется со стальным швеллером, и наоборот. Компания ООО «Цзинань Салафу ЧПУ-оборудование» предлагает десять специализированных моделей именно для того, чтобы закрыть нишевые задачи. Например, для гибки крупных пластиковых профилей лучше подойдет модель YH407, тогда как для зеркальных рам оптимальна YG103. Использование специализированного оборудования увеличивает срок службы инструмента на 40%.
2. Наличие технической поддержки и пусконаладки
Сложное ЧПУ-оборудование требует квалифицированной настройки. Покупка станка «с рук» или у посредника без инженерного сопровождения часто приводит к тому, что машина простаивает месяцами в ожидании программиста. Принцип полной ответственности на всех этапах, реализуемый нашими партнерами, включает не только поставку, но и пусконаладочные работы, обучение персонала и техническую поддержку. Это особенно важно для российских предприятий, где дефицит операторов ЧПУ остается острым вопросом.
3. Сертификация и соответствие стандартам
Для легальной эксплуатации промышленного оборудования в РФ и странах ЕАЭС необходимо наличие сертификатов соответствия ТР ТС 010/2011 («О безопасности машин и оборудования»). Отсутствие маркировки EAC может стать причиной запрета на эксплуатацию со стороны Ростехнадзора. Все станки, поставляемые официальными дистрибьюторами, проходят многоступенчатый контроль и сопровождаются полным пакетом разрешительной документации.
Экономическое обоснование внедрения ЧПУ-станков
Переход от ручной или гидравлической гибки к ЧПУ-технологиям окупается за счет снижения процента брака и увеличения скорости производства. Рассмотрим расчет на примере партии из 1000 S-образных элементов для фасадной системы.
При ручной гибке средний процент брака составляет около 8–12% из-за человеческого фактора и нестабильности материала. Это значит, что из 1000 заготовок пригодными окажутся только 880–920 штук. Стоимость доп. материала и переработки брака съедает маржинальность проекта.
Использование станка с ЧПУ и функцией симуляции процесса гибки снижает брак до уровня менее 1%. Кроме того, скорость обработки одной детали увеличивается в 3–4 раза благодаря автоматическому позиционированию. Встроенная система мониторинга в реальном времени позволяет отслеживать нагрузку на двигатели и предотвращать аварийные остановки, что повышает коэффициент использования оборудования (OEE) до 95%.
Еще одним важным аспектом является снижение квалификационного порога оператора. Благодаря эргономичному и интуитивно понятному управлению, обучить сотрудника работе на станке можно за 2–3 дня, тогда как для работы на универсальном гибочном прессе требуются годы опыта для развития «чувства материала».
Заключение и рекомендации по интеграции
Выбор правильного оборудования для гибки профиля в S-образную форму — это баланс между технологическими возможностями станка и спецификой ваших задач. Не существует «лучшего» станка для всех случаев, но существует оптимальное решение для конкретного производства.
Если ваше предприятие занимается серийным выпуском сложных геометрических деталей, мы рекомендуем обратить внимание на станки серии YH и YG от производителя, обладающего собственным конструкторским бюро и опытом работы более 10 лет. Возможность свободного переключения между ручным и ЧПУ-управлением, наличие интеллектуальной защиты от перегрузок и адаптация под российские стандарты делают это оборудование надежным выбором для долгосрочного сотрудничества.
Помните, что качественная оснастка и правильная настройка программы гибки так же важны, как и сама машина. Инженерная поддержка на этапе внедрения позволит избежать скрытых издержек и выйти на проектную мощность в кратчайшие сроки.
Готовы оптимизировать ваше производство?
Для получения детальных технических характеристик, 3D-моделей оснастки и расчета стоимости оборудования под ваши чертежи, свяжитесь с нашими инженерами. Мы поможем подобрать модель, которая идеально впишется в ваш технологический цикл.